


Краткий курс основ теории штамповки
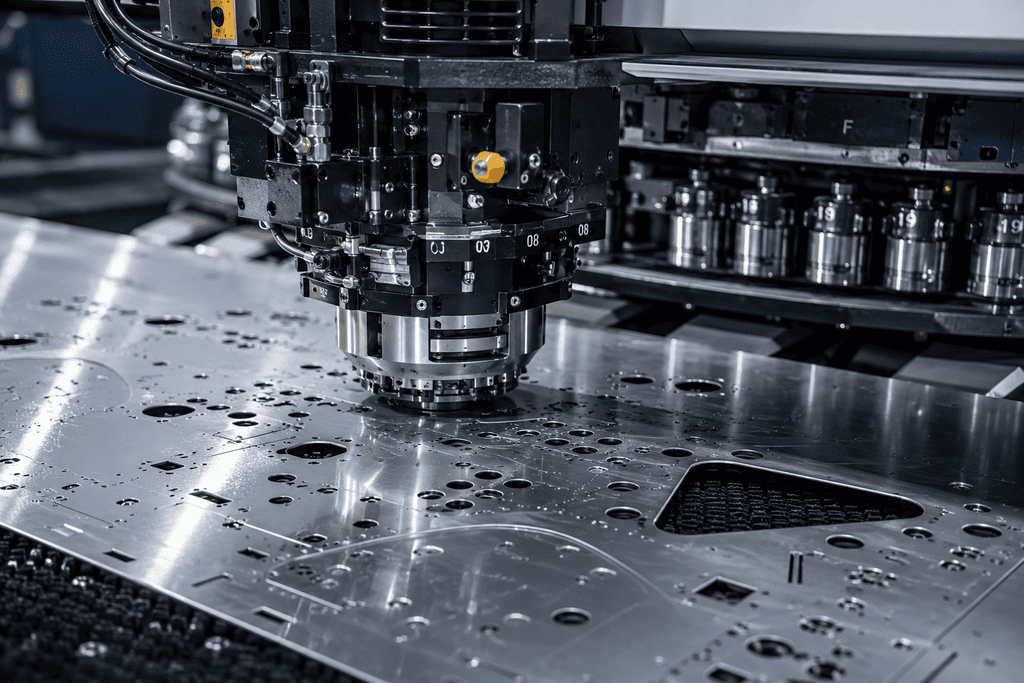
Для увеличения продолжительности срока службы инструмента необходимо соблюдать некоторые элементарные правила:
- Знания и безопасность: Оператор должен быть знаком со станком, обладать знаниями, составляющими основы теории штамповки, проинформирован о предыдущих и текущих операциях, проводимых на данном оборудовании. Во время работы все правила и нормы безопасности должны быть соблюдены должным образом;
- Зазор: Правильно подбирать зазор в зависимости от толщины материала и его физических характеристик;
- Обслуживание инструмента: Своевременная переточка инструмента и последующее его размагничивание;
- Смазка: Регулярно производить смазку инструмента либо использовать инструменты с покрытием;
- Проверка соосности: Периодически проверять адаптеры, держатели пуансонов, соосность пуансона и матрицы;
- Программирование: Правильно выбирать режимы штамповки при программировании.
Важная информация при программировании
При программировании внешних вырезов и углов необходимо учитывать, что зона их обработки должна выходить за края детали на 2…3 мм.
Если какой-либо паз или отверстие не может быть обработан одним ударом, то его обработку следует запрограммировать таким образом, чтобы при последовательных ударах инструмент всегда работал большей своей площадью. Это также касается и обработки контура.
Некоторые производители инструментов рекомендуют программировать обработку так, чтобы коэффициент использования инструмента был не менее 70%. Если при каких-либо обстоятельствах невозможно запрограммировать обработку с этими условиями, то необходимо использовать инструмент с меньшей площадью, либо отдельно, либо в сочетании с другим инструментом.
Зависимость минимального размера пуансона от толщины материала
Толщина материала является важным аспектом, особенно если диаметр или одна из сторон отверстий близки к толщине обрабатываемого листа металла.
- Основное правило: Диаметр пуансона не должен быть меньше толщины листа.
- Исключения: Это возможно на гидравлических пробивных прессах, так как скорость пробивки является настраиваемой.
- Мягкие материалы: В определенных случаях возможна пробивка материала с большей толщиной, чем диаметр отверстия, например, когда пробивка происходит в мягком материале, таком как алюминий или медь. Однако следует учитывать, что в данном случае продолжительность срока службы инструмента будет несколько меньше.
Определение оптимального зазора
Зазор между пуансоном и матрицей в значительной степени влияет на срок службы инструментов, а также на точность и ровность обрабатываемой детали. Зазор определяется исходя из физических свойств и толщины материала. Правильная настройка зазора позволяет получать детали надлежащего качества, при этом износ инструмента будет оптимальным.
- Недостаточный зазор позволяет получать отверстия идеального качества, но при этом из-за большой нагрузки на инструмент его износ будет максимальным.
- Увеличенный зазор приводит к появлению заусенцев на деталях, а края отверстий получаются неровными.
Таблица для определения оптимального зазора
Оптимальный зазор определяется в зависимости от материала и его толщины:
| Материал | Толщина материала | Минимум | Стандарт | Максимум |
|---|---|---|---|---|
| Алюминий / Медь / Латунь (Предел прочности: 20÷25 кг/мм²) | До 2 мм | 8% | 10% | 12% |
| От 2 мм до 4 мм | 10% | 12% | 15% | |
| Более 4 мм | 12% | 15% | 20% | |
| Мягкая сталь (Предел прочности: 30÷40 кг/мм²) | До 2,5 мм | 15% | 18% | 20% |
| От 2,5 мм до 5 мм | 18% | 22% | 25% | |
| Более 5 мм | 20% | 25% | 30% | |
| Нержавеющая сталь (Предел прочности: 60÷80 кг/мм²) | До 1,5 мм | 15% | 20% | 22% |
| От 1,5 мм до 3 мм | 18% | 22% | 25% | |
| Более 3 мм | 20% | 25% | 28% |
*Примечание: Значения зазоров указаны в процентах от толщины обрабатываемого материала.
Покрытие пуансонов
Для улучшения рабочих характеристик поверхность пуансонов может быть покрыта специальным защитным покрытием. Это позволяет увеличить износостойкость и смазываемость инструмента. В зависимости от поставленных задач каждый производитель инструмента предлагает несколько видов покрытия.
Заточка инструмента
Профессиональная заточка гарантирует длительную и постоянную производительность инструментов для пробивки. Заточка инструмента — легкий, быстрый и экономичный процесс, который может производиться операторами при помощи шлифовальных машин и комплектующих. Благодаря широкому диапазону станков и оснастки, а также инструкций к ним, можно удовлетворить все потребности заказчика.
Рекомендации по заточке:
- Своевременность: Рекомендуется производить заточку при малейших признаках износа (появление радиуса на режущей кромке более 0,15 мм), чтобы свести износ материала к минимуму.
- Метод шлифовки: Производители инструментов, как правило, рекомендуют использовать боразоновую шлифовку, известную как «холодная резка», либо мягкую шлифовку.
- Параметры круга: Для шлифовки можно использовать стандартный электрокорундовый круг с твердостью от D до J и зернистостью от 45 до 60.
- Охлаждение: Удаление небольшого количества материала должно производиться при помощи сильного охлаждения. Несоблюдение этого правила может привести к потере прочности, микротрещинам и поломке инструмента.
- Размагничивание: После шлифовки необходимо обязательно размагнитить инструменты, чтобы избежать выброса отходов.
- Компенсация длины: Необходимо установить пуансоны с учетом компенсации уменьшения длины в результате перезаточки.
- Большая толщина: Для большой толщины материала используйте пуансоны с увеличенным углом и матрицы с большим зазором.
Заточка пуансонов со скосами
Преимущества:
- Снижение уровня шума
- Снижение усилия штамповки
- Улучшение снятия металлических отходов
- Снижение ударной нагрузки
Существует несколько видов скосов, разработанных для конкретных условий штамповки:
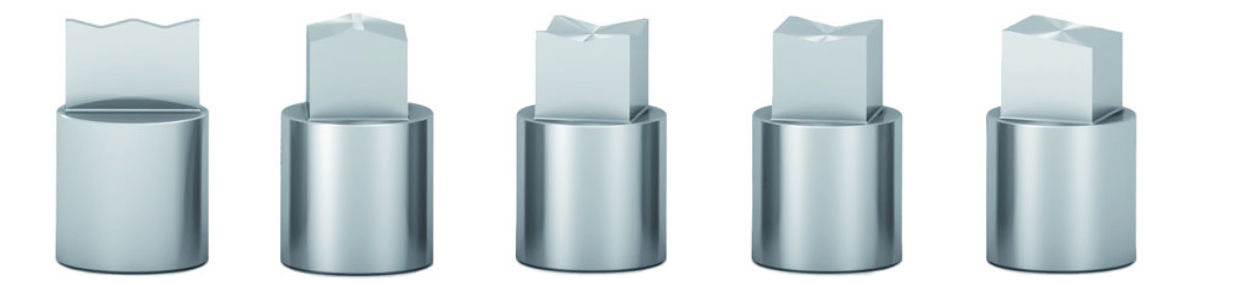
| для заточки инструментов и больших толщин |
для равномерной загрузки и больших толщин |
для небольших толщин – высечки больших форм |
для небольших толщин – высечки небольших форм |
для небольших толщин – высечки небольших форм |
Возможные проблемы и их решение
В процессе эксплуатации инструмента могут возникать неполадки. Ниже приведена таблица для оперативной диагностики и устранения неисправностей:
| Проблема | Возможная причина | Решение |
|---|---|---|
| Чрезмерные заусенцы | • Неправильный зазор между пуансоном и матрицей • Износ инструментов • Смещение частей инструмента |
• Замените матрицу • Заточите или замените инструменты • Проверьте соосность частей инструментов |
| Поломка пуансона или матрицы | • Неправильный зазор между пуансоном и матрицей • Износ инструментов • Неподходящий пуансон для данной толщины либо неверная технология |
• Замените матрицу • Заточите или замените инструменты • Замените инструмент или измените технологию |
| Пуансон не извлекается или происходит его заедание | • Неправильный зазор между пуансоном и матрицей • Недостаток смазки • Слишком твердый материал |
• Замените матрицу • Смажьте инструмент или используйте пуансоны со специальным покрытием • Замените пружины |
| Высокий износ инструментов | • Неправильный зазор между пуансоном и матрицей • Твердый или абразивный материал • Смещение частей инструмента • Неправильная технология • Неправильная или несвоевременная заточка инструмента |
• Замените матрицу • Используйте пуансоны со специализированным покрытием • Проверьте соосность инструмента • Измените технологию • Чаще проводите проверку и ТО • Своевременно осуществляйте заточку |
| Выброс металлических отходов | • Недостаточная длина пуансона • Пробивка слишком тонкого листа • Налипание отходов из-за избытка масла • Инструмент не размагничен после заточки |
• Отрегулируйте длину пуансона • Используйте пуансон с наклонной заточкой или специальную матрицу • Уменьшите подачу масла, счищайте избытки или используйте более жидкую смазку • Всегда размагничивайте инструменты после заточки |
| Поломка режущих кромок | • Неправильный зазор между пуансоном и матрицей • Смещение частей инструмента • Выброс металлических отходов и последующая двусторонняя толщина пробивки • Неправильная технология • Несвоевременная заточка |
• Замените матрицу • Проверьте соосность инструмента • Используйте методы борьбы с выбросом отходов • Измените технологию • Своевременно производите заточку инструмента |


