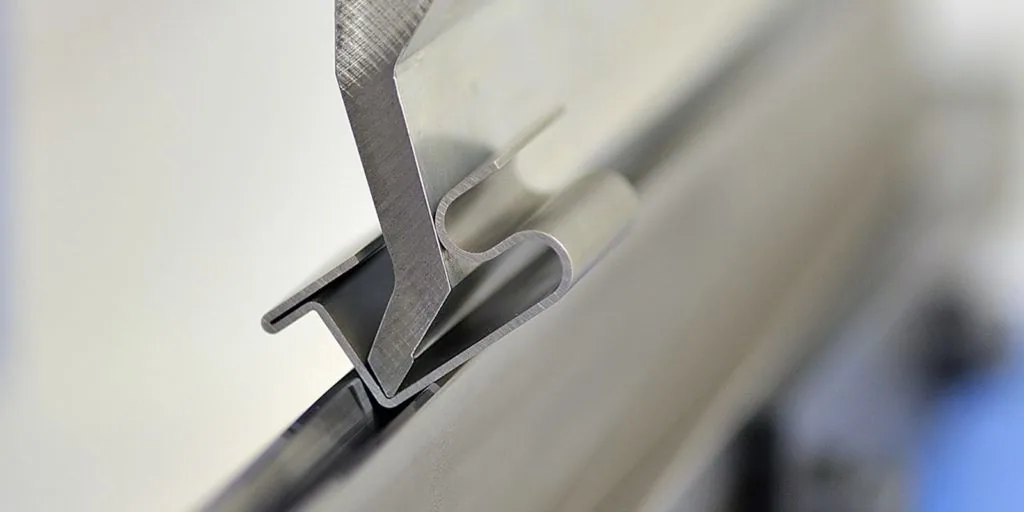
Raadius on oluline
Sõltumata meetodist—õhkpainutamine, põhjapainutamine või kalibreerimine—on sisemine painderaadius täpse lehtmetalli painutamise süda. Ilma selleta ei saa me arvutada K-faktori väärtusi, paindevaru, väliseid tagasiastumisi ja paindededuktsioone. Töödeldava detaili siseraadius on kriitilise tähtsusega.
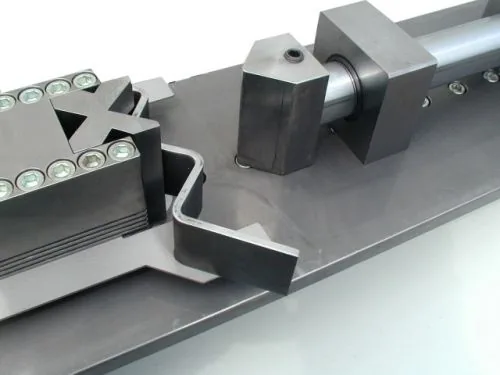
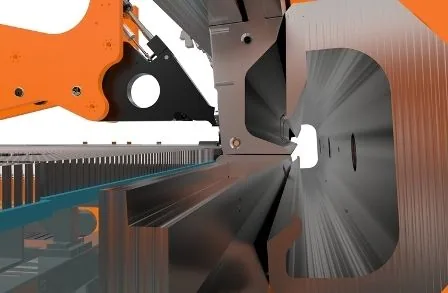
Templi raadius on ilmne: see on templi tipu raadius. Matriitsi raadius viitab tavaliselt matriitsi õla raadiusele mõlemal pool ava. Samuti võib see olla raadius V-matriitsi põhjas.
Õhk- või põhjapainutamisel on terav nurk V-põhjas tehniliselt ikkagi „raadius“. Kui te aga tegelete kalibreerimisega (coining), kasutate matriitsi, mille V-põhjas on märgatav raadius. See raadius peaks vastama painde välisraadiusele, sarnaselt stantsimisvormi tööle.
Kuidas raadius moodustub
Raadiuse tekkimise viis varieerub sõltuvalt painutusmeetodist. Kui kasutan templit, mille tipu raadius on võrdne soovitud siseraadiusega, saan detaili põhja- või õhkpainutada. See on „ideaalne“ painutus.
Õhkpainutamise puhul on kõige olulisem matriitsi ava laius, kuna raadius moodustub protsendina sellest laiusest. Protsendid varieeruvad sõltuvalt materjali tüübist. Õige matriitsi laius annab teile vajaliku painderaadiuse.
Teine oluline asjaolu õhkpainutamisel on templi tipu raadius. Te ei soovi, et templi raadius oleks suurem kui detailis loomulikult tekkiv raadius, samuti ei tohi see olla väiksem kui nn terav painutus ehk minimaalne võimalik siseraadius ilma painde keskkohta soonimata.
Selline kalibreerimisseadistus tekitab probleeme. Matriitsi põhja raadius ei tohi olla väiksem kui painde välisraadius.
Sõltuvalt soovitud siseraadiusest saate neid kontseptsioone kasutades valida tööks sobiva matriitsi ava ja templi raadiuse. Mida lähemale saate viia templi tipu raadiuse loomulikult tekkivale raadiusele, seda ühtlasemaks ja stabiilsemaks muutuvad painded nii mõõtmetelt kui ka nurkadelt.
Õhkpainutuspinkide tööriistade kaalutlused
Õhkpainutamisel pidage meeles, et matriitsi nurk, matriitsi raadius ja matriitsi põhja raadius ei mõjuta detaili sisemist raadiust, mis sõltub matriitsi laiusest. Teadke aga, et nende tööriistadega ei tohi põhjapainutamist teha ega isegi üritada. Teravanurgalised matriitsid on mõeldud ainult õhkpainutamiseks.
Teravanurgalise matriitsi kombineerimine põhjapainutamise survega tekitaks matriitsile nii suure külgsuunalise jõu, et see poolitaks teie tööriista keskelt.
Tööriistad on kulumaterjal
Olen näinud paljusid tootjaid ostmas uusi tipptasemel painutuspinke, et jätkata samade vanade kulunud tööriistade ja vananenud meetodite kasutamist — ning seejärel küsida, miks nende uus pink ei vasta ootustele!
Painutuspingi tööriistu tuleks alati käsitleda kulumaterjalina; need on küll vastupidavad, kuid ei kesta igavesti. Need kuluvad. Lisatööaeg, mille operaator kulutab kulunud tööriistadest tingitud probleemide parandamiseks, ületab kaugelt uute kvaliteetsete tööriistade maksumuse.
Koos juhtidega on ka operaatorid ja tehnikud sageli vastutavad uute tööriistade ja meetodite kasutuselevõtu takistamise eest. Aeg-ajalt võib töö nõuda eritööriista, kuid selle uuele pingile sobitamiseks saab kasutada adaptereid. Sageli taandub see inimloomusele ja vajadusele mugavustsoonist välja tulla.
Allikas: https://www.thefabricator.com/
IMA teave
Italian Machinery Association inseneridel on pikaajaline kogemus painutusturul, omades laiaulatuslikke teadmisi erinevatest painutuspinkidest, tehnikatest ja tööriistadest. Sõltumata kliendi vajadustest on meie eksperdid valmis andma parimat nõu ning pakkuma Itaalia tootjate Euromac ja Vimercati painutuspinke ning tööriistu.
Valikus on nii hüdraulilised kui ka elektrilised seadmed, samuti universaalsed kombineeritud seadmed erinevate survejõududega.
Meie kataloogi painutuspinkide valik rahuldab iga tootmise vajadused, alates väikesest töökojast kuni automatiseeritud tehasteni.