29.09.2026 - 09:18
Uus laser, lehepainutuspress või robootikakamber võivad koheselt parandada üksikut operatsiooni. Kuid kui materjal ootab steeds tõstukit, programme valmistatakse ette käsitsi ja valmisdetailid kuhjuvad protsesside vahele — on tehas loonud vaid "automatiseerimise saare". Tootmise automatiseerimise integreerimise mõistmine tähendab seadmete, materjalivoogude, andmete ja inimeste ühendamist selgelt määratletud tootmiseesmärgi ümber.
Lehtmetalltoodete tootjate jaoks on õige projekt harva see, milles on kõige rohkem robootikat või seadmete kõrgeimad tehnilised näitajad. See on projekt, mis kõrvaldab läbilaskevõimet piirava kitsaskoha, säilitab toodete kvaliteedi ning on tehniliselt hooldatav veel aastaid pärast kasutuselevõttu. Etapiviisiline integreerimisplaan muudab selle tulemuse palju prognoositavamaks.
Alustage tootmise kitsaskohast
Automatiseerimine peab põhinema tegelikel tootmisandmetel, mitte seadmete kataloogil. Kaardistage esindusliku detailirühma marsruut — saabunud metalllehest kuni pakendatud tooteni. Fikseerige seadistamise, lõikamise, painutamise, teisaldamise, järjekorras ootamise ja ümbertöötlemise aeg, operaatori osaluse määr ning materjali läbitud vahemaa.
Paljudes metallitöötlusettevõtetes ei ole kitsaskohaks lõikamis- või painutustsükkel ise. Selleks võib olla lehtede väljastamine laost, tööriistavahetus, programmi käivitamine, detailide sorteerimine, üleandmine järgmisele operatsioonile või kvalifitseeritud operaatorite nappus teises vahetuses. Iga selline probleem nõuab oma lahendust.
Näiteks võimaldab automaatse laadimis- ja mahalaadimissüsteemiga laserseade pikendada järelevalveta tööaega. Samas ei lühenda see tellimuste üldist täitmisaega, kui detaile sorteeritakse seejärel enne painutamist tundide kaupa käsitsi. Sellisel juhul vajavad sama palju tähelepanu paigutuse (nesting) distsipliin, detailide märgistamine, puhvertsoonide haldamine ja painutusosakonna tootlikkus.
Sõnastage äriline eesmärk enne tehnoloogia valimist. Selleks võib olla inimtühja tootmise (lights-out) mahu suurendamine, tellimuste täitmisaja lühendamine, lõpetamata toodangu vähendamine, teisaldamiskulude alandamine, korratavuse parandamine või võimsuse suurendamine ilma tootmispinda laiendamata. Selge eesmärk võimaldab alternatiive võrrelda ja arvutada tasuvust mitte ainult seadmete koormuse põhjal.
Kuidas integreerida automatiseerimine materjalivoo ümber
Materjalivoog on automatiseeritud tehase füüsiline karkass. Lehtmetalli töötlemine hõlmab rasket, mitmekesist ja sageli väikeste seeriatena töödeldavat materjali. Kui materjali teisaldamine on seadmete tööst lahutatud, kaob automatiseerimise kasu kiiresti seisakutesse ja liigsetesse laadimistoimingutesse.
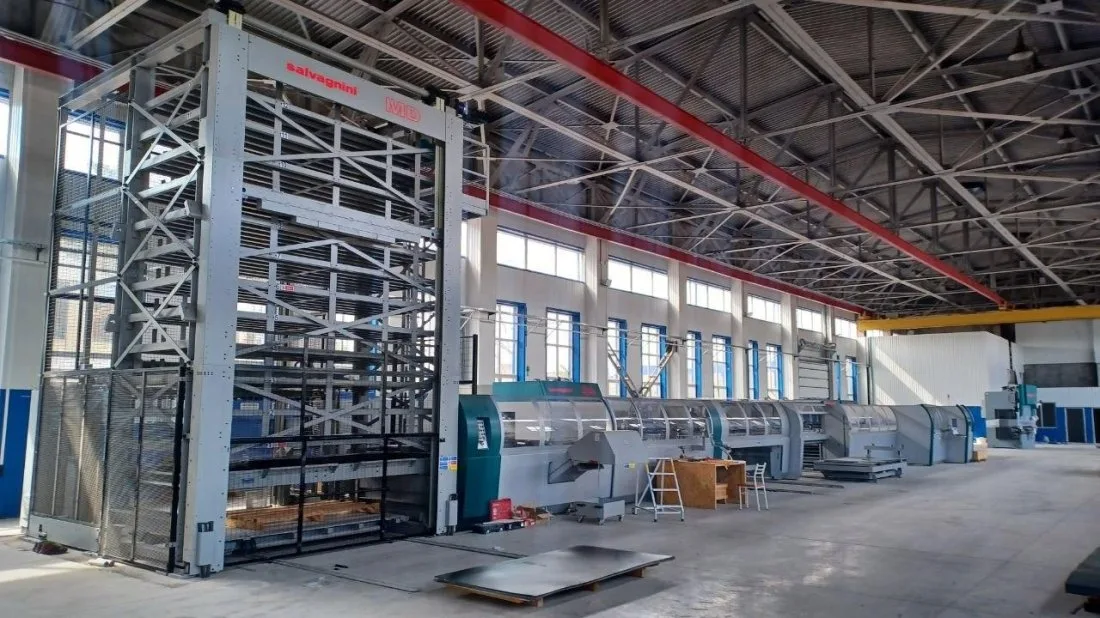
Alustage sellest, kuidas tooraine lattu jõuab, kuidas seda identifitseeritakse ja kuidas see iga operatsioonini jõuab. Vertikaalne automatiseeritud ladu võimaldab säästa tootmispinda ja tagab saadaolevate lehtede läbipaistva arvestuse. Ühendatud laadimissüsteemid saavad vahetuse tööülesande järgi anda materjali ette laserlõikuse kompleksidele, koordinaatstantsmasinatele või kombineeritud masinatele. Eesmärk ei ole lihtsalt automaatne teisaldamine, vaid usaldusväärne ja jälgitav voog, mis toimetab õige materjali kohale täpselt õigel ajal.
Sama planeerimist on vaja ka pärast lõikamist. Hinnake, kas detailid vajavad automaatset virnastamist, sorteerimist, kaubaalustele paigutamist, puhverdamist või otse painutamisele üleandmist. Väikesed detailid, allesjäänud skeletiraam, kaitsekiled, segamaterjalid ja sagedased tellimuste vahetused — kõik see mõjutab teisaldamise kontseptsiooni. Kõrgelt automatiseeritud transpordisüsteem on õigustatud stabiilse suurseeriatootmise puhul, samas kui paindlik puhver ja selgelt korraldatud käsitsitöötluse punkt võivad laia tootevaliku korral olla parem investeering.
Tsehhi paigutus on sama oluline kui seadmete võimekus. Lühendage sagedasti kasutatavaid marsruute, säilitage ohutu juurdepääs hoolduseks ning jätke ruumi kaubaalustele, praagile ja ebatavalistele olukordadele. Paigutus, mis joonisel näib tõhus, võib praktikas läbi kukkuda, kui operaatorid ei saa tööriista vahetada, kvaliteeti kontrollida ega viga kõrvaldada ilma naaberseadmeid peatamata.
Ühendage seadmed, tarkvara ja andmed
Füüsiline integreerimine üksi ei loo ühtset tootmissüsteemi. Tarkvarakiht peab siduma hinnakalkulatsiooni, tellimused, programmeerimise, paigutuse, planeerimise, laovarud, seadmete oleku ja kvaliteediandmed ettevõtte vajadustele vastaval tasemel.
Paljude metallitöötlustehaste jaoks on esmane prioriteet läbiv programmeerimine ja paigutuse optimeerimine. Ühtne tarkvarakeskkond vähendab tehnoloogide töö dubleerimist, standardiseerib töötlemisparameetreid ja suurendab materjali kasutusmäära. Samuti annab see planeerijatele ülevaate lehtede jääkidest, tootmistellimustest, seadmete koormusest ja tähtaegadest.
Seadmete integreerimine tagab tegeliku tagasiside tootmisest. Olekuandmed näitavad, kas masin töötab, ootab materjali, on vea tõttu peatatud või seadistamisel. See eristus on põhimõtteliselt oluline: kõrget koormusmäära näitavast jälgimispaneelist on vähe kasu, kui tehas hilineb tarnetega ikkagi seetõttu, et tellimused käivitatakse vales järjekorras.
Vältige tarkvarafunktsioonide ostmist, mõistmata, milliseid otsuseid need parandavad. Esitage praktilisi küsimusi: kes korrigeerib ajakava, kui prioriteedid muutuvad? Kes vastutab materjalide põhiandmete eest? Kuidas jõuavad kontrollitud ja versioonihaldusega programmid masinani? Millised häiresignaalid nõuavad operaatori, hooldusteenistuse või tarnija tehnilise toe sekkumist? Selgelt määratud vastutus hoiab ära olukorra, kus kogutakse väärtuslikke andmeid, mida keegi ei kasuta.
Integreerimist olemasolevate ERP- või MES-süsteemidega tuleb planeerida varakult. See ei nõua alati mahukat eritellimusprojekti. Mõnel juhul piisab tellimuste, marsruutkaartide, materjalivajaduse ja täitmisandmete kontrollitud vahetusest. Integreerimise sügavus sõltub tellimuste mahust, detailide keerukusest, planeerimisdistsipliinist ja juba kasutusel olevatest süsteemidest.
Valige automatiseerimine vastavalt tootevalikule
Seeriadetailide jaoks kõige tootlikum konfiguratsioon võib osutuda väikeste partiide ja sagedaste konstruktsioonimuudatuste jaoks liiga jäigaks. Automatiseerimine peab vastama detailide tehnoloogilistele rühmadele, partiide suurusele, materjalide valikule, kvaliteedinõuetele ja tootmise kasvuplaanidele.
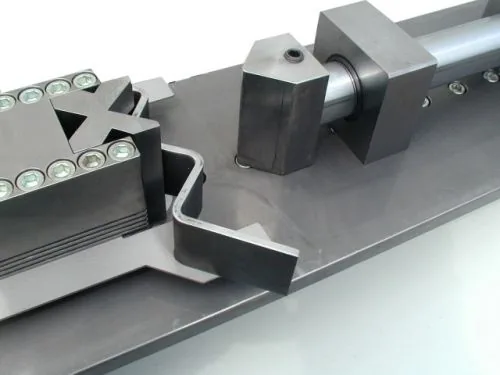
Robotiseeritud painutuskompleks tagab kõrge korratavuse ja vähendab sobivate detailide puhul sõltuvust käsitööst. Samas nõuab see tooteid, mis on projekteeritud või valitud nii, et robot saaks neid stabiilselt haarata ja protsess käituks prognoositavalt. Keerulisi ja sageli ümberseadistamist nõudvaid detaile võib jätkuvalt olla tõhusam töödelda paindlikul käsitsi- või poolautomaatsel painutuspressil. Otsus peab põhinema tegelikel tootmisandmetel, mitte teoreetilisel tsükliajal.
Sama põhimõte kehtib paneelpainutusmasinatel automaatse painutamise, stantsimise, laserlõikuse, kraatide eemaldamise ja viimistluse kohta. Hinnake detaile mõõtmete, paksuse, materjali, geomeetria keerukuse, ümberpööramise vajaduse, tolerantside ja aastamahu järgi. Seejärel määrake kindlaks, kui suurt osa tootevalikust on võimalik töödelda automaatselt ilma pidevaid häireid tekitamata.
Tipptasemel seadmed on kõige väärtuslikumad siis, kui nende potentsiaali toetab seotud infrastruktuur. Kiire kiudlaser vajab katkematut materjali etteannet ja järgnevate tööalade piisavat tootlikkust. Automaatne painutusliin vajab täpseid toorikuid ja distsiplineeritud programmihaldust. Vertikaalne ladu vajab usaldusväärset laoarvestust. Integreerimine on ahel ja selle tegeliku tootlikkuse määrab nõrgim lüli.
Võtke kasutusele etapiviisiliselt ja kaitske käimasolevat tootmist
Tehase automatiseerimisprojekti tuleb käsitleda tootmisprotsessi moderniseerimisena, mitte lihtsalt seadmete paigaldamisena. Optimaalne lähenemine on tavaliselt etapiviisiline: protsessi väljatöötamine, detailirühmade valideerimine, operaatorite koolitus, andmevahetuse stabiliseerimine ja alles seejärel üleminek järelevalveta või täielikult integreeritud tööle.
Enne paigaldamise algust sõnastage vastuvõtukriteeriumid, mis peegeldavad oodatavat ärilist tulemust. Need võivad hõlmata valitud detailirühmade tootlikkust, esmakordse kvaliteedi (first-pass quality) määra, seadistusaja lühenemist, materjalide jälgitavust, tööaja sihtnäitajaid, ohutust ja seisakute korral tegutsemise korda. Leppige kokku iga näitaja kontrollimise metoodika.
Valmistage energiavarustus, vundamendid, võrguühendused, ohutustsoonid, materjalide paigutuskohad ja tõstetööde plaanid ette enne seadmete saabumist. Viivitused tekivad sagedamini just nendes liidestes, mitte masina enda tõttu. Kasutuselevõtu perioodil säilitage kriitiliste tellimuste jaoks läbiproovitud varuprotsess, kuni uus tootmisrakk saavutab stabiilse tootlikkuse.
Koolitus peab ulatuma masina juhtimisest kaugemale. Operaatorid peavad mõistma laadimisreegleid, rikete järgse taastamise korda, kvaliteedikontrolli meetodeid, programmide valikut ja probleemide eskaleerimise korda. Hoolduspersonal vajab hooldusgraafikuid, varuosade plaani, juurdepääsu diagnostikale ja tehnilise toe kontakte. Juhtidel on oluline õppida tootmisandmeid õigesti tõlgendama, kasutamata neid formaalse survevahendina operaatorite suhtes.
Italian Machinery Association pakub integreerimistuge, mis ulatub seadmete tarnimisest palju kaugemale, sest just paigaldus, koolitus, teenindus ja hooldus määravad, kas uus süsteem saavutab igapäevases kasutuses kavandatud võimsuse.
Hinnake tulemusi pärast kuu aega kestnud tööd
Ärge hinnake automatiseerimist ainult vastuvõtukatsete põhjal. Esimesed nädalad näitavad tegelikke kõrvalekaldeid materjali etteandes, tellimuste käivitamises, operaatorite enesekindluses, hooldusvajaduses ja tootevaliku struktuuris. Jälgige tulemusi algse kitsaskoha suhtes ning võrrelge stabiilse töö perioodi lähtenäitajatega.
Kasulikud mõõdikud on: toodang vahetuse kohta, tellimuse täitmisaeg, järjekorras ootamise aeg, seadmete valmisolekukoefitsient, materjali kasutusmäär, esmakordselt vastu võetud toodete osakaal, käsitsitoimingute arv detaili kohta ning vabanenud töötunnid, mis on suunatud käsitsi rutiinilt kõrge lisandväärtusega ülesannetele. Analüüsige kõrvalekaldeid sama hoolikalt kui keskmisi näitajaid. Tootmisrakk, mis töötab tõhusalt 80% tellimuste puhul, vajab siiski täiustamist, kui ülejäänud 20% põhjustavad igapäevaseid häireid.
Kasutage saadud andmeid järgmise täiustamissammu määramiseks. Selleks võib olla tarkvara algoritmi korrigeerimine, lao ühendamine, täiendavad tööriistad, paigutuse optimeerimine, uus kvaliteedikontrolli punkt või kõrvalprotsessi automatiseerimine. Tootmise automatiseerimine muutub majanduslikult põhjendatuks siis, kui iga etapp parandab järgmist protsessi üleandmist, mitte ei lisa lihtsalt isoleeritud tehnoloogiat.
Praktiline eesmärk on tehas, kus seadmed, materjalid ja info liiguvad minimaalsete viivitustega ja ilma kiirustades tehtud otsusteta avariirežiimis. Ehitage selline süsteem järjekindlalt üles, kõrvaldades ühe kontrollitud kitsaskoha teise järel, ja siis jääb automatiseerimine kontrollitud investeeringuks, mitte kalliks probleemiks.