Stantsimise teooria aluste lühikursus
Tööriista kasutusea pikendamiseks tuleb järgida mõningaid põhireegleid:
- Teadmised ja ohutus: Operaator peab masinat tundma, omama stantsimisteooria alaseid teadmisi ning olema informeeritud antud seadmel tehtud varasematest ja praegustest operatsioonidest. Töö ajal tuleb nõuetekohaselt järgida kõiki ohutusreegleid ja -norme;
- Lõikelõtk: Valige õige lõtk olenevalt materjali paksusest ja selle füüsikalistest omadustest;
- Tööriista hooldus: Tööriista õigeaegne teritamine ja sellele järgnev demagnetiseerimine;
- Määrimine: Määrige tööriista regulaarselt või kasutage kattega tööriistu;
- Joondatuse kontroll: Kontrollige perioodiliselt adaptereid, templihoidikuid ning templi ja matriitsi joondatust;
- Programmeerimine: Valige programmeerimisel õiged stantsimisrežiimid.
Oluline teave programmeerimisel
Väliste väljalõigete ja nurkade programmeerimisel tuleb arvestada, et nende töötlemistsoon peab ulatuma detaili servadest 2…3 mm võrra väljapoole.
Kui mingit soont või ava ei saa töödelda ühe löögiga, tuleb selle töötlemine programmeerida nii, et järjestikuste löökide ajal töötaks tööriist alati oma suurema pinnaga. See kehtib ka kontuuri töötlemise kohta.
Mõned tööriistatootjad soovitavad programmeerida töötlemise nii, et tööriista kasutustegur oleks vähemalt 70%. Kui mingil põhjusel ei ole võimalik töötlemist nendel tingimustel programmeerida, tuleb kasutada väiksema pinnaga tööriista kas eraldi või kombinatsioonis teise tööriistaga.
Templi minimaalse suuruse sõltuvus materjali paksusest
Materjali paksus on oluline aspekt, eriti kui avade läbimõõt või üks külgedest on lähedane töödeldava lehtmetalli paksusele.
- Põhireegel: Templi läbimõõt ei tohi olla väiksem kui lehe paksus.
- Eandid: See on võimalik hüdraulilistel stantsimispressidel, kuna stantsimiskiirus on reguleeritav.
- Pehmed materjalid: Teatud juhtudel on võimalik stantsida materjali, mille paksus on suurem kui ava läbimõõt, näiteks pehmes materjalis nagu alumiinium või vask. Kuid tuleb arvestada, et sel juhul on tööriista kasutusiga mõnevõrra lühem.
Optimaalse lõikelõtku määramine
Templi ja matriitsi vaheline lõtk mõjutab oluliselt tööriistade kasutusiga ning töödeldava detaili täpsust ja tasasust. Lõtk määratakse materjali füüsikaliste omaduste ja paksuse põhjal. Lõtku õige seadistamine võimaldab saada nõuetekohase kvaliteediga detaile, tagades tööriista optimaalse kulumise.
- Ebapiisav lõtk võimaldab saada ideaalse kvaliteediga avasid, kuid tööriista suure koormuse tõttu on selle kulumine maksimaalne.
- Suurendatud lõtk põhjustab detailidel kraatide teket ning avade servad jäävad ebaühtlased.
Tabel optimaalse lõikelõtku määramiseks
Optimaalne lõtk määratakse sõltuvalt materjalist ja selle paksusest:
| Materjal | Materjali paksus | Miinimum | Standard | Maksimum |
|---|---|---|---|---|
| Alumiinium / Vask / Messing (Tõmbetugevus: 20÷25 kg/mm²) | Kuni 2 mm | 8% | 10% | 12% |
| 2 mm kuni 4 mm | 10% | 12% | 15% | |
| Üle 4 mm | 12% | 15% | 20% | |
| Pehme teras (Tõmbetugevus: 30÷40 kg/mm²) | Kuni 2,5 mm | 15% | 18% | 20% |
| 2,5 mm kuni 5 mm | 18% | 22% | 25% | |
| Üle 5 mm | 20% | 25% | 30% | |
| Roostevaba teras (Tõmbetugevus: 60÷80 kg/mm²) | Kuni 1,5 mm | 15% | 20% | 22% |
| 1,5 mm kuni 3 mm | 18% | 22% | 25% | |
| Üle 3 mm | 20% | 25% | 28% |
*Märkus: Lõtku väärtused on toodud protsentides töödeldava materjali paksusest.
Templite katmine
Tööomaduste parandamiseks võib templite pinna katta spetsiaalse kaitsekattega. See võimaldab suurendada tööriista kulumiskindlust ja libisevust. Olenevalt ülesannetest pakub iga tööriistatootja mitut tüüpi katteid.
Tööriista teritamine
Professionaalne teritamine tagab stantsimistööriistade pikaajalise ja stabiilse jõudluse. Tööriista teritamine on lihtne, kiire ja ökonoomne protsess, mida operaatorid saavad teha lihvmasinate ja tarvikute abil. Tänu laiale masinate, lisaseadmete ja juhiste valikule on võimalik rahuldada kõik kliendi vajadused.
Soovitused teritamiseks:
- Õigeaegsus: Soovitatav on teritada vähimate kulumistunnuste ilmnemisel (lõikeserva raadiuse tekkimine üle 0,15 mm), et vähendada materjali kulumist miinimumini.
- Lihvimismeetod: Tööriistatootjad soovitavad tavaliselt kasutada borasoonlihvimist, mida tuntakse kui "külmlõikust", või pehmet lihvimist.
- Ketta parameetrid: Lihvimiseks võib kasutada standardset elektrokorundketast kõvadusega D kuni J ja terasuurusega 45 kuni 60.
- Jahutus: Väikese materjalikoguse eemaldamine peab toimuma tugeva jahutuse abil. Selle reegli eiramine võib põhjustada tugevuse kadu, mikromõrasid ja tööriista purunemist.
- Demagnetiseerimine: Pärast lihvimist tuleb tööriistad kindlasti demagnetiseerida, et vältida jäätmete väljaviskamist.
- Pikkuse kompenseerimine: Seadistage templid, arvestades teritamise tulemusel tekkinud pikkuse vähenemise kompensatsiooni.
- Suur paksus: Suure materjalipaksuse puhul kasutage suurendatud kaldenurgaga templeid ja suurema lõtkuga matriitse.
Kaldedega templite teritamine
Eelised:
- Mürataseme vähendamine
- Stantsimisjõu vähendamine
- Metallijäätmete parem eemaldamine
- Löögi koormuse vähendamine
On olemas mitut tüüpi kaldeid, mis on välja töötatud konkreetsete stantsimistingimuste jaoks:
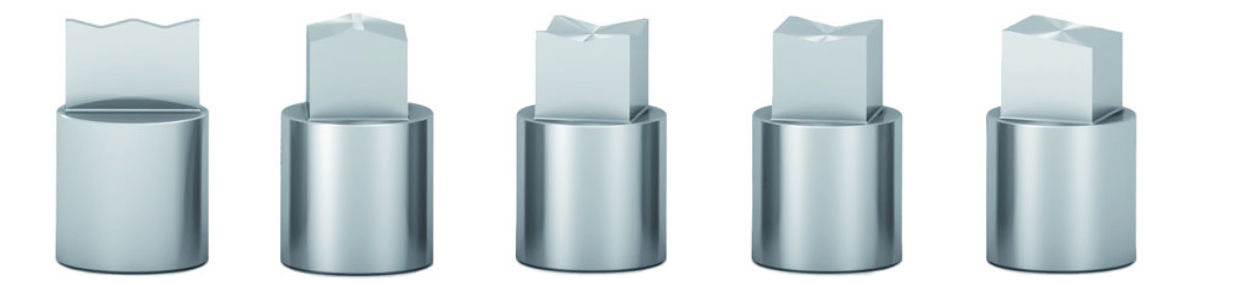
| tööriistade teritamiseks ja suurte paksuste jaoks |
ühtlase koormuse ja suurte paksuste jaoks |
väikeste paksuste jaoks – suurte kujude stantsimiseks |
väikeste paksuste jaoks – väikeste kujude stantsimiseks |
väikeste paksuste jaoks – väikeste kujude stantsimiseks |
Võimalikud probleemid ja nende lahendamine
Tööriista kasutamisel võib tekkida tõrkeid. Allpool on toodud tabel kiireks diagnoosimiseks ja rikete kõrvaldamiseks:
| Problem | Võimalik põhjus | Lahendus |
|---|---|---|
| Liigsed kraadid | • Vale lõtk templi ja matriitsi vahel • Tööriistade kulumine • Tööriista osade nihkumine |
• Vahetage matriits välja • Teritage või vahetage tööriistad välja • Kontrollige tööriista osade joondatust |
| Templi või matriitsi purunemine | • Vale lõtk templi ja matriitsi vahel • Tööriistade kulumine • Antud paksusele sobimatu tempel või vale tehnoloogia |
• Vahetage matriits välja • Teritage või vahetage tööriistad välja • Vahetage tööriist välja või muutke tehnoloogiat |
| Tempel ei tule välja või kiilub kinni | • Vale lõtk templi ja matriitsi vahel • Määrde puudumine • Liiga kõva materjal |
• Vahetage matriits välja • Määrige tööriista või kasutage spetsiaalse kattega templeid • Vahetage vedrud välja |
| Tööriistade suur kulumine | • Vale lõtk templi ja matriitsi vahel • Kõva või abrasiivne materjal • Tööriista osade nihkumine • Vale tehnoloogia • Tööriista ebaõige või hilinenud teritamine |
• Vahetage matriits välja • Kasutage spetsiaalse kattega templeid • Kontrollige tööriista joondatust • Muutke tehnoloogiat • Teostage kontrolli ja tehnohooldust sagedamini • Teritage õigeaegselt |
| Metallijäätmete väljaviskamine (üleskerkimine) | • Ebapiisav templi pikkus • Liiga õhukese lehe stantsimine • Jäätmete kleepumine liigse õli tõttu • Tööriist ei ole pärast teritamist demagnetiseeritud |
• Reguleerige templi pikkust • Kasutage kaldteritusega tempelt või spetsiaalset matriitsi • Vähendage õli etteannet, pühkige liigne õli ära või kasutage vedelamat määret • Demagnetiseerige tööriistad alati pärast teritamist |
| Lõikeservade murenemine/purunemine | • Vale lõtk templi ja matriitsi vahel • Tööriista osade nihkumine • Jäätmete väljaviskamine ja sellest tulenev kahekordne stantsimispaksus • Vale tehnoloogia • Hilinenud teritamine |
• Vahetage matriits välja • Kontrollige tööriista joondatust • Kasutage meetodeid jäätmete väljaviskamise vastu võitlemiseks • Muutke tehnoloogiat • Teritage tööriista õigeaegselt |