Skaleeritavad automatiseeritud materjalikäitlussüsteemid
Laser suudab pesastuse lõigata minutitega, kuid tootmine kaotab ikkagi tunde, kui lehed ootavad tõstukit, detailid seisavad operatsioonide vahel märgistamata või painutuspingi operaator otsib järgmist komplekti. Automaatsed materjalikäitlussüsteemid vähendavad neid kadusid, kontrollides toormaterjali, pooltoodete ja valmisdetailide liikumist läbi tehase. Lehtmetalli tootjate jaoks ei ole automatiseerimine eesmärk omakorda. Eesmärk on stabiilne voog laost lõikamisse, painutamisse, viimistlusse ja väljasaatmisse.
Õige süsteem vähendab lõikamise ja painutamisega mitteseotud seisakuaega, kaitseb materjali kvaliteeti ning annab tootmismeeskondadele prognoositavama ajakava. Vale süsteem võib lisada keerukust, lahendamata seejuures tegelikku kitsaskohta. See erinevus peaks kujundama iga investeerimisotsuse.
Sama kehtib ka järgnevate protsesside puhul. Painutusse jõudvad mittetäielikud partiid tekitavad katkendlikku tööd. Tuvastamata detailid tekitavad kvaliteediriski. Alused, mis paiknevad järgmisest tööetapist liiga kaugel, kulutavad operaatori aega ja tekitavad kahveltõstuki liiklust. Need ei ole väikesed ebamugavused. Vahetuse jooksul vähendavad need seadmete kasutusastet ja muudavad tarnetäpsuse juhtimise keerulisemaks.
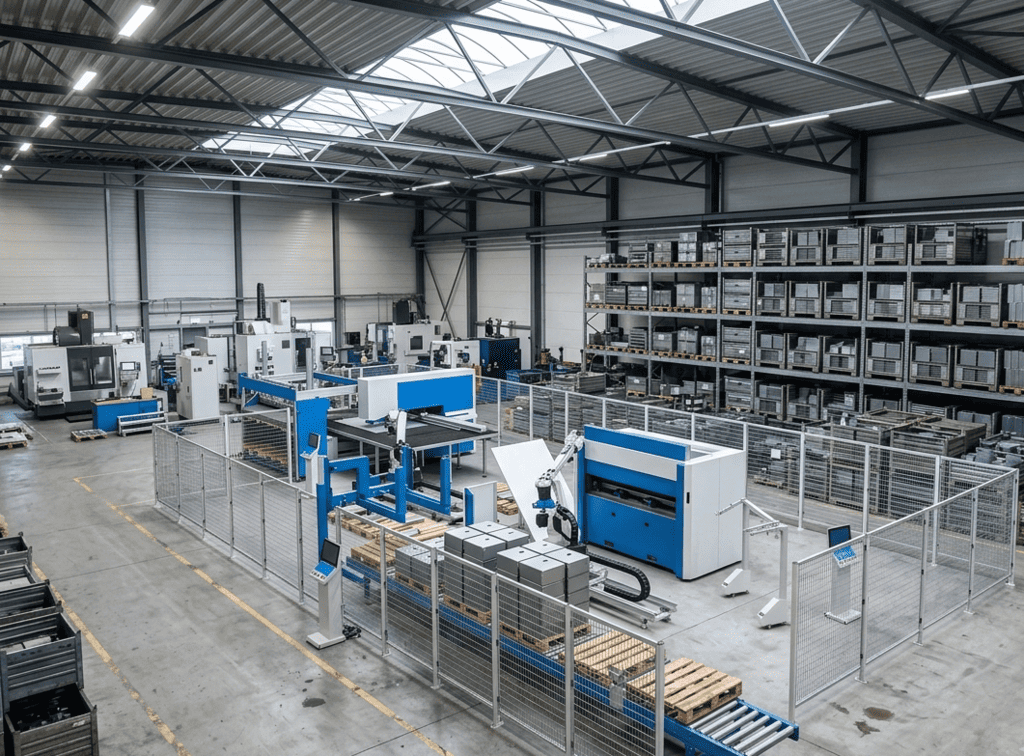
Automatiseeritud käitlus muudab tööprotsessi mudelit. Laadimis- ja mahalaadimisseadmed hoiavad lõikemasinaid pidevalt varustatuna. Tornid ja vertikaalsed ladustussüsteemid paigutavad õige materjali sinna, kus seda vaja on. Konveierid, virnastajad, robotirakud ja detailide sorteerimislahendused liigutavad tööd korratava loogika alusel. Tootmistarkvara seob materjali füüsilise liikumise pesastamise, marsruutimise, laoseisu ja tööprioriteetidega.
Parim tulemus ei ole lihtsalt vähem käsitsi tehtavaid toiminguid. See on vähem planeerimata otsuseid tsehhipõrandal.
Ühte konfiguratsiooni, mis sobiks igale metallitöötlusettevõttele, ei ole olemas. Ettevõttel, mis töötleb suurtes kogustes standardsuuruses lehti, on teistsugused vajadused kui tellimustöökojal, kus materjalivahetused on sagedased, toorikud üledimensioonilised ja tootmispartiid lühikesed. Süsteemi disain peab lähtuma tootmise struktuurist.
Automaatsed laadimissüsteemid on sageli esimene praktiline samm laserlõikuse, stantsimise ja kombineeritud stants-laseroperatsioonide puhul. Need suudavad tarnida lehti alusjaamast, kassetisüsteemist või ladustustornist otse masinasse. Mahalaadimissüsteemid eemaldavad seejärel töödeldud lehed, skeletid või valmis toorikud vastavalt rakendusele.
Mitme materjali, paksuse ja margiga töötavatele ettevõtetele võib vertikaalne ladu anda märksa suurema kasu. See koondab varud, kaitseb lehti kahjustuste eest, vähendab põrandapinna kasutust ning muudab laoseisu kättesaadavaks ühendatud tootmisseadmetele. Õigesti integrituna muutub ladu passiivsest riiulikohast aktiivseks tootmisressursiks.
Kriitiline küsimus on tsükliaeg. Laadimissüsteem peab materjali täiendama piisavalt kiiresti, et masin ei peaks ootama. See peab arvestama ka tootmises kasutatavaid lehe formaate, kaalu, pinnaseisundeid ja kaitsekilesid. Süsteem, mis on disainitud ainult standardsete süsinikterasest lehtede jaoks, ei pruugi sobida õrna roostevaba terase, alumiiniumi või eelviimistletud materjali jaoks.
Kui leht on töödeldud, võib väärtus kiiresti kaduda, kui detailid segunevad, saavad kahjustada või jäävad juhtimata järjekorda ootama. Automatiseeritud mahalaadimis- ja sorteerimissüsteemid suudavad komponente eristada tellimuse, painutusprogrammi, koostu või sihtkoha järgi. See parandab jälgitavust ja vähendab käsitsi sorteerimise koormust suure tootlikkusega lõikeseadmete ümber.
Mitte iga ettevõte ei vaja täisautomaatset sorteerimist. Väiksema mitmekesisusega keskkondades võib piisata automaatsest mahalaadimisest kindlaksmääratud alustele. Tootjatele, kes valmistavad palju väikeseid detaile mitme tellimuse peale, võib sorteerimine ja puhverdamine aga kõrvaldada olulise tööjõusõltuvuse ja tootmisvigade allika.
Oluline on ka puhvermaht. Kui detailid liiguvad automaatselt lõikuselt puhvrisse, kuid painutus ei suuda neid seadistuse vahetuse ajal vastu võtta, vajab süsteem kindlaksmääratud hoiustrateegiat. Automatiseerimine peaks tavapärast kõikumist neelama, mitte ülekoormust ühest protsessist teise üle kandma.
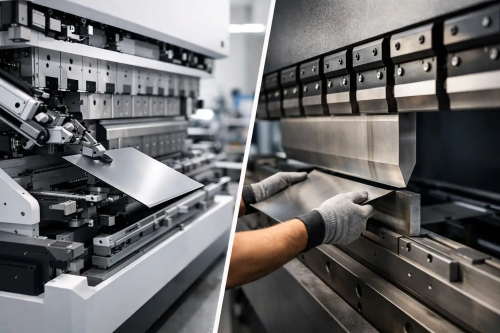
Automatiseeritud painutusrakud ühendavad abkantpressid või paneelipainutajad robotite, tööriistahalduse, aluste käitluse ja detailivoo juhtimisega. Need on eriti väärtuslikud, kui detailiperekonnad on korduvad, mahud õigustavad valveta tööd või kvalifitseeritud painutustööjõudu on raske leida.
Kompromiss puudutab paindlikkust. Robotirakk võib sobivate detailide puhul olla väga tootlik, kuid see vajab hästi määratletud haaratsi ligipääsu, detaili geomeetriat, virnastamisnõudeid ja programmi stabiilsust. Väga varieeruvad detailid, sagedased konstruktsioonimuudatused või ebaühtlased toorikud võivad eeldada teistsugust automatiseerituse taset.
Protsessidevaheline ülekanne väärib sama tähelepanu. Tehas ei muutu automatiseerituks ainult sellepärast, et üksikutel masinatel on laadurid. Lõikuse, käidete eemaldamise, painutamise ja koostu vahelised seosed määravad, kas liin tegelikult voolab. Mõnes tehases on see seos füüsiline, konveierite või automaatjuhitavate sõidukite kaudu. Teistes on see korraldatud märgistatud aluste, digitaalsete tööjuhiste ja tarkvarapõhise marsruutimise kaudu. Mõlemad lähenemised toimivad, kui need vastavad vajalikule mahule ja protsessidistsipliinile.
Kapitaliseadmete otsused algavad sageli masina spetsifikatsioonist. Automatiseerimisprojektide puhul peaksid need algama tootmisuuringust. Eesmärk on tuvastada, kus töö ootab, miks see ootab ja mis tingimus peab muutuma, et läbilaskevõime paraneks.
Otstarbekas ülevaade peaks käsitlema nelja valdkonda:
- Masinate kasutusaste, sealhulgas laadimine, mahalaadimine, seadistus ja seisuaeg vahetuse kaupa.
- Materjaliprofiil, sealhulgas lehe suurused, paksusvahemik, viimistlus, laokäive ja nõudluse kõikumine.
- Detailivoog, sealhulgas partii suurused, marsruutimise keerukus, sorteerimisvajadused ja järgneva etapi maht.
- Tööjõu- ja teenindusvajadused, sealhulgas operaatorite kättesaadavus, kahveltõstuki liikumine, koolitus, hooldus ja tõrgetest taastumise kord.
Need tegurid määravad sobiva automatiseerituse taseme. Eraldiseisev laserlaadur võib lahendada selge öövahetuse tootlikkuse probleemi. Ühendatud torn, laser ja mahalaadimisjaam võivad olla parem investeering, kui materjalivahetused on sagedased ja põrandapind piiratud. Ulatuslikum automatiseeritud liin võib olla põhjendatud, kui mitu masinat jagavad varusid ja tellimuste maht toetab integreeritud voogu.
Investeerimise põhjendus peaks sisaldama ka realistlikke tööeeldusi. Valveta töö on väärtuslik ainult siis, kui materjal on saadaval, programmid on vabastatud, kulumaterjale hallatakse, detaile saab ohutult maha laadida ja tõrke korral on tugi kättesaadav. Automatiseerimine suurendab korratavust, kuid nõuab ka distsiplineeritud protsessijuhtimist.
Füüsilised seadmed liigutavad materjali. Tarkvara määrab, mida tuleb liigutada, kuhu see peab minema ja millal see peab olema saadaval. Ilma selle juhtimiskihita võib tehas liikumise automatiseerida, säilitades samas killustunud planeerimise.
Tootmisjuhtimis- ja pesastustarkvara suudab siduda tellimused materjalivarudega, valida sobiva laovaru, rühmitada tööd tõhusalt ning edastada prioriteedid masinatele ja ladustussüsteemidele. See vähendab käsitsi andmesisestust ja parandab kogu protsessi läbipaistvust. Samuti muudab see lihtsamaks hindamise, kas tehas kasutab materjali tõhusalt, täidab kavandatud tarneaegu ja vabastab tööd õiges järjekorras.
Lehtmetallitootmise puhul tuleks integratsiooni hinnata praktilisel tasandil. Kas tarkvara suudab tuvastada materjali tüübi, paksuse ja asukoha järgi? Kas see suudab vältida vale lehe laadimist? Kas see suudab edastada valmistatud koguseid ja erandeid? Kas planeerijad näevad, mis ootab igas tootmisetapis? Neil funktsioonidel on otsene operatiivne väärtus, kuna need vähendavad ebakindlust nii operaatorite kui juhtide jaoks.
Seadmete paigaldamine on vaid üks osa automatiseerimisprojektist. Mehaanilised liidesed, elektrinõuded, ohutussüsteemid, materjali tuvastamine, tarkvara suhtlus, operaatorite töövood ja hoolduskohustused tuleb kõik määratleda enne tootmise täisvõimsusele viimist.
Seetõttu on lahenduse pakkuja sama oluline kui seadmete valik. Projekt, mis hõlmab kvaliteetseid masinaid, automatiseeritud ladustust, robootikat ja tarkvara, nõuab koordineeritud paigaldust, kasutuselevõttu, koolitust ja järelteenindust. Tootmismeeskond vajab selgeid protseduure tavapäraseks tööks, materjalierandite jaoks, häirete lahendamiseks ja regulaarseks hoolduseks. Juhtkond vajab tulemusnäitajaid, mis näitavad, kas süsteem annab oodatud kasu.
Itaalia Masinaehitajate Assotsiatsioon (Italian Machinery Association) käsitleb neid projekte ühendatud tootmissüsteemidena, kombineerides masinatehnoloogiat, laoautomatiseerimist, tarkvara, paigaldust ja tehnilist tuge. Praktiline väärtus seisneb lahenduses, mis on kavandatud kliendi tegeliku voo, mitte omavahel sidumata seadmete kogumi ümber.
Etapiviisiline lähenemine võib olla kõige mõistlikum äriline ja tehniline otsus. Tootja võib esmalt automatiseerida laseri laadimise ja mahalaadimise, seejärel lisada materjaliladustuse ning seejärel ühendada järgneva sorteerimise või painutuse automatiseerimise, kui nõudlus kasvab. See kontrollib riski, säilitades samas tee suurema tootlikkuseni.
Võti on esimese etapi planeerimine juba tulevast paigutust silmas pidades. Jäta ruumi laienemiseks, vali ühilduv juhtimisarhitektuur ja väldi materjalivoo loomist, mida ei saa laiendada. Kõige odavama eraldiseisva lahenduse ostmine võib osutuda kulukaks, kui see blokeerib järgmise uuenduse.
Hästi kavandatud käitlussüsteem peaks muutma tehase juhtimise lihtsamaks selle kõige kiiremal päeval, mitte lihtsalt paigalduspäeval muljetavaldavamaks. Kui materjal jõuab iga masinasse õiges seisukorras, õigel ajal ja õige digitaalse juhisega, saavad tootmismeeskonnad keskenduda väljundile, kvaliteedile ja tarnekohustustele.
Kus materjalivoog piirab lehtmetalli tootlikkust
Paljudes tootmisettevõtetes ei ole esimene piirang masina tootlikkus, vaid materjali kättesaadavus. Tootlik kiudlaser ei suuda anda oodatud väljundit, kui operaator peab iga lehe käsitsi peale laadima, skeletid eemaldama, detailid sorteerima ja järgmise materjalimargi leidma enne järgmise programmi käivitamist.Sama kehtib ka järgnevate protsesside puhul. Painutusse jõudvad mittetäielikud partiid tekitavad katkendlikku tööd. Tuvastamata detailid tekitavad kvaliteediriski. Alused, mis paiknevad järgmisest tööetapist liiga kaugel, kulutavad operaatori aega ja tekitavad kahveltõstuki liiklust. Need ei ole väikesed ebamugavused. Vahetuse jooksul vähendavad need seadmete kasutusastet ja muudavad tarnetäpsuse juhtimise keerulisemaks.
Automatiseeritud käitlus muudab tööprotsessi mudelit. Laadimis- ja mahalaadimisseadmed hoiavad lõikemasinaid pidevalt varustatuna. Tornid ja vertikaalsed ladustussüsteemid paigutavad õige materjali sinna, kus seda vaja on. Konveierid, virnastajad, robotirakud ja detailide sorteerimislahendused liigutavad tööd korratava loogika alusel. Tootmistarkvara seob materjali füüsilise liikumise pesastamise, marsruutimise, laoseisu ja tööprioriteetidega.
Parim tulemus ei ole lihtsalt vähem käsitsi tehtavaid toiminguid. See on vähem planeerimata otsuseid tsehhipõrandal.
Automatiseeritud materjalikäitlussüsteemid tootmisetappide kaupa
Ühte konfiguratsiooni, mis sobiks igale metallitöötlusettevõttele, ei ole olemas. Ettevõttel, mis töötleb suurtes kogustes standardsuuruses lehti, on teistsugused vajadused kui tellimustöökojal, kus materjalivahetused on sagedased, toorikud üledimensioonilised ja tootmispartiid lühikesed. Süsteemi disain peab lähtuma tootmise struktuurist.
Toormaterjali ladustamine ja masinate varustamine
Automaatsed laadimissüsteemid on sageli esimene praktiline samm laserlõikuse, stantsimise ja kombineeritud stants-laseroperatsioonide puhul. Need suudavad tarnida lehti alusjaamast, kassetisüsteemist või ladustustornist otse masinasse. Mahalaadimissüsteemid eemaldavad seejärel töödeldud lehed, skeletid või valmis toorikud vastavalt rakendusele.Mitme materjali, paksuse ja margiga töötavatele ettevõtetele võib vertikaalne ladu anda märksa suurema kasu. See koondab varud, kaitseb lehti kahjustuste eest, vähendab põrandapinna kasutust ning muudab laoseisu kättesaadavaks ühendatud tootmisseadmetele. Õigesti integrituna muutub ladu passiivsest riiulikohast aktiivseks tootmisressursiks.
Kriitiline küsimus on tsükliaeg. Laadimissüsteem peab materjali täiendama piisavalt kiiresti, et masin ei peaks ootama. See peab arvestama ka tootmises kasutatavaid lehe formaate, kaalu, pinnaseisundeid ja kaitsekilesid. Süsteem, mis on disainitud ainult standardsete süsinikterasest lehtede jaoks, ei pruugi sobida õrna roostevaba terase, alumiiniumi või eelviimistletud materjali jaoks.
Detailide eemaldamine, sorteerimine ja puhverdamine
Kui leht on töödeldud, võib väärtus kiiresti kaduda, kui detailid segunevad, saavad kahjustada või jäävad juhtimata järjekorda ootama. Automatiseeritud mahalaadimis- ja sorteerimissüsteemid suudavad komponente eristada tellimuse, painutusprogrammi, koostu või sihtkoha järgi. See parandab jälgitavust ja vähendab käsitsi sorteerimise koormust suure tootlikkusega lõikeseadmete ümber.Mitte iga ettevõte ei vaja täisautomaatset sorteerimist. Väiksema mitmekesisusega keskkondades võib piisata automaatsest mahalaadimisest kindlaksmääratud alustele. Tootjatele, kes valmistavad palju väikeseid detaile mitme tellimuse peale, võib sorteerimine ja puhverdamine aga kõrvaldada olulise tööjõusõltuvuse ja tootmisvigade allika.
Oluline on ka puhvermaht. Kui detailid liiguvad automaatselt lõikuselt puhvrisse, kuid painutus ei suuda neid seadistuse vahetuse ajal vastu võtta, vajab süsteem kindlaksmääratud hoiustrateegiat. Automatiseerimine peaks tavapärast kõikumist neelama, mitte ülekoormust ühest protsessist teise üle kandma.
Painutamine, robootika ja protsessidevaheline ülekanne
Automatiseeritud painutusrakud ühendavad abkantpressid või paneelipainutajad robotite, tööriistahalduse, aluste käitluse ja detailivoo juhtimisega. Need on eriti väärtuslikud, kui detailiperekonnad on korduvad, mahud õigustavad valveta tööd või kvalifitseeritud painutustööjõudu on raske leida.Kompromiss puudutab paindlikkust. Robotirakk võib sobivate detailide puhul olla väga tootlik, kuid see vajab hästi määratletud haaratsi ligipääsu, detaili geomeetriat, virnastamisnõudeid ja programmi stabiilsust. Väga varieeruvad detailid, sagedased konstruktsioonimuudatused või ebaühtlased toorikud võivad eeldada teistsugust automatiseerituse taset.
Protsessidevaheline ülekanne väärib sama tähelepanu. Tehas ei muutu automatiseerituks ainult sellepärast, et üksikutel masinatel on laadurid. Lõikuse, käidete eemaldamise, painutamise ja koostu vahelised seosed määravad, kas liin tegelikult voolab. Mõnes tehases on see seos füüsiline, konveierite või automaatjuhitavate sõidukite kaudu. Teistes on see korraldatud märgistatud aluste, digitaalsete tööjuhiste ja tarkvarapõhise marsruutimise kaudu. Mõlemad lähenemised toimivad, kui need vastavad vajalikule mahule ja protsessidistsipliinile.
Alusta kitsaskohast, mitte seadmest
Kapitaliseadmete otsused algavad sageli masina spetsifikatsioonist. Automatiseerimisprojektide puhul peaksid need algama tootmisuuringust. Eesmärk on tuvastada, kus töö ootab, miks see ootab ja mis tingimus peab muutuma, et läbilaskevõime paraneks.Otstarbekas ülevaade peaks käsitlema nelja valdkonda:
- Masinate kasutusaste, sealhulgas laadimine, mahalaadimine, seadistus ja seisuaeg vahetuse kaupa.
- Materjaliprofiil, sealhulgas lehe suurused, paksusvahemik, viimistlus, laokäive ja nõudluse kõikumine.
- Detailivoog, sealhulgas partii suurused, marsruutimise keerukus, sorteerimisvajadused ja järgneva etapi maht.
- Tööjõu- ja teenindusvajadused, sealhulgas operaatorite kättesaadavus, kahveltõstuki liikumine, koolitus, hooldus ja tõrgetest taastumise kord.
Need tegurid määravad sobiva automatiseerituse taseme. Eraldiseisev laserlaadur võib lahendada selge öövahetuse tootlikkuse probleemi. Ühendatud torn, laser ja mahalaadimisjaam võivad olla parem investeering, kui materjalivahetused on sagedased ja põrandapind piiratud. Ulatuslikum automatiseeritud liin võib olla põhjendatud, kui mitu masinat jagavad varusid ja tellimuste maht toetab integreeritud voogu.
Investeerimise põhjendus peaks sisaldama ka realistlikke tööeeldusi. Valveta töö on väärtuslik ainult siis, kui materjal on saadaval, programmid on vabastatud, kulumaterjale hallatakse, detaile saab ohutult maha laadida ja tõrke korral on tugi kättesaadav. Automatiseerimine suurendab korratavust, kuid nõuab ka distsiplineeritud protsessijuhtimist.
Tarkvara on juhtimiskiht
Füüsilised seadmed liigutavad materjali. Tarkvara määrab, mida tuleb liigutada, kuhu see peab minema ja millal see peab olema saadaval. Ilma selle juhtimiskihita võib tehas liikumise automatiseerida, säilitades samas killustunud planeerimise.Tootmisjuhtimis- ja pesastustarkvara suudab siduda tellimused materjalivarudega, valida sobiva laovaru, rühmitada tööd tõhusalt ning edastada prioriteedid masinatele ja ladustussüsteemidele. See vähendab käsitsi andmesisestust ja parandab kogu protsessi läbipaistvust. Samuti muudab see lihtsamaks hindamise, kas tehas kasutab materjali tõhusalt, täidab kavandatud tarneaegu ja vabastab tööd õiges järjekorras.
Lehtmetallitootmise puhul tuleks integratsiooni hinnata praktilisel tasandil. Kas tarkvara suudab tuvastada materjali tüübi, paksuse ja asukoha järgi? Kas see suudab vältida vale lehe laadimist? Kas see suudab edastada valmistatud koguseid ja erandeid? Kas planeerijad näevad, mis ootab igas tootmisetapis? Neil funktsioonidel on otsene operatiivne väärtus, kuna need vähendavad ebakindlust nii operaatorite kui juhtide jaoks.
Integratsioon ja tugi määravad tulemuse
Seadmete paigaldamine on vaid üks osa automatiseerimisprojektist. Mehaanilised liidesed, elektrinõuded, ohutussüsteemid, materjali tuvastamine, tarkvara suhtlus, operaatorite töövood ja hoolduskohustused tuleb kõik määratleda enne tootmise täisvõimsusele viimist.Seetõttu on lahenduse pakkuja sama oluline kui seadmete valik. Projekt, mis hõlmab kvaliteetseid masinaid, automatiseeritud ladustust, robootikat ja tarkvara, nõuab koordineeritud paigaldust, kasutuselevõttu, koolitust ja järelteenindust. Tootmismeeskond vajab selgeid protseduure tavapäraseks tööks, materjalierandite jaoks, häirete lahendamiseks ja regulaarseks hoolduseks. Juhtkond vajab tulemusnäitajaid, mis näitavad, kas süsteem annab oodatud kasu.
Itaalia Masinaehitajate Assotsiatsioon (Italian Machinery Association) käsitleb neid projekte ühendatud tootmissüsteemidena, kombineerides masinatehnoloogiat, laoautomatiseerimist, tarkvara, paigaldust ja tehnilist tuge. Praktiline väärtus seisneb lahenduses, mis on kavandatud kliendi tegeliku voo, mitte omavahel sidumata seadmete kogumi ümber.
Ehita automatiseerimist etapiviisiliselt, kui vaja
Etapiviisiline lähenemine võib olla kõige mõistlikum äriline ja tehniline otsus. Tootja võib esmalt automatiseerida laseri laadimise ja mahalaadimise, seejärel lisada materjaliladustuse ning seejärel ühendada järgneva sorteerimise või painutuse automatiseerimise, kui nõudlus kasvab. See kontrollib riski, säilitades samas tee suurema tootlikkuseni.Võti on esimese etapi planeerimine juba tulevast paigutust silmas pidades. Jäta ruumi laienemiseks, vali ühilduv juhtimisarhitektuur ja väldi materjalivoo loomist, mida ei saa laiendada. Kõige odavama eraldiseisva lahenduse ostmine võib osutuda kulukaks, kui see blokeerib järgmise uuenduse.
Hästi kavandatud käitlussüsteem peaks muutma tehase juhtimise lihtsamaks selle kõige kiiremal päeval, mitte lihtsalt paigalduspäeval muljetavaldavamaks. Kui materjal jõuab iga masinasse õiges seisukorras, õigel ajal ja õige digitaalse juhisega, saavad tootmismeeskonnad keskenduda väljundile, kvaliteedile ja tarnekohustustele.